某矿产行业报告显示,我国现有尾矿堆存总量已突破110亿吨,年新增尾矿排放量超16亿吨,大量可回收细砂、有用矿物被随意堆存,既造成资源浪费,也存在环保隐患。脱水筛尾矿回收工艺作为近年来普及度较高的资源化处理方案,正在成为矿山、沙场降低损耗、提升收益的核心选择。
一、脱水筛尾矿回收工艺的核心原理与价值
脱水筛尾矿回收工艺的核心是通过高频振动配合高耐磨筛网,实现尾矿浆的固液分离,一方面可回收尾矿中粒径0.16-3mm的可用细砂、矿物骨料,降低原料损耗;另一方面可将尾泥的含水率降至15%以下,方便后续堆存或资源化利用。
 行业测算数据显示,成熟的脱水筛尾矿回收工艺可帮助沙场降低15%-25%的原料损耗,回收的细砂可直接作为商混原料出售,直接提升项目收益。
二、工艺落地的核心优化要点
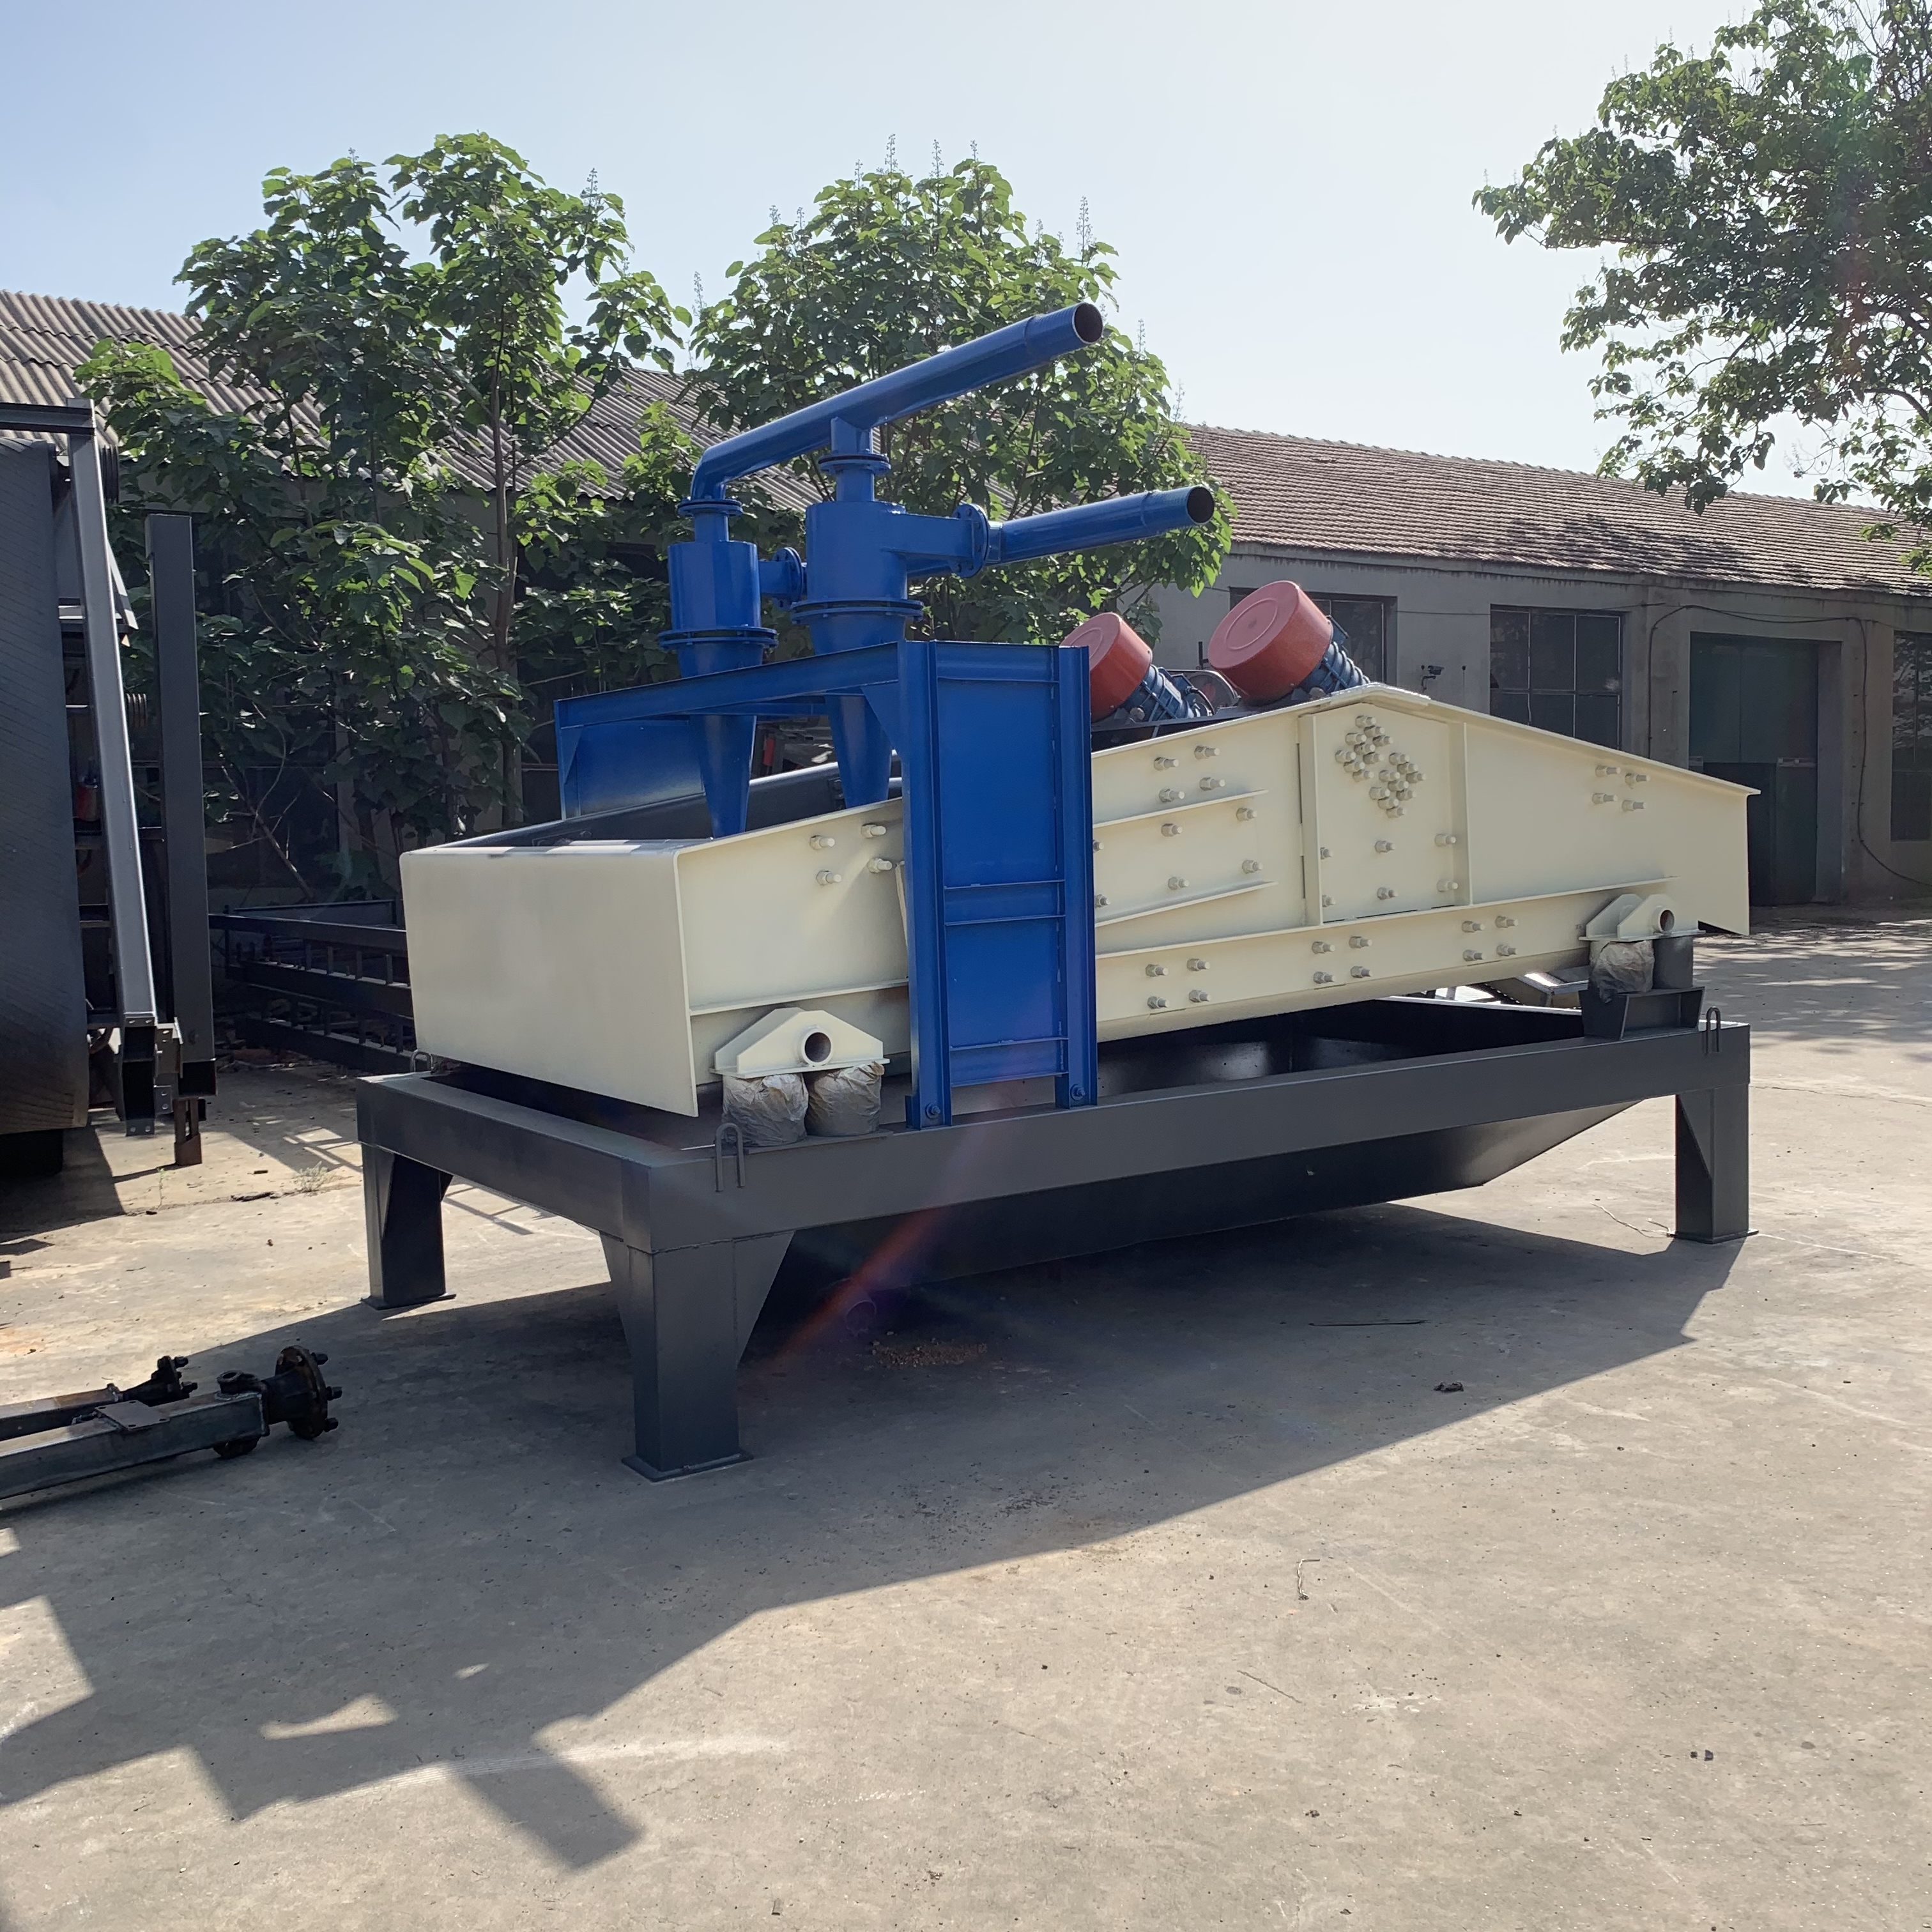
首先是筛网参数匹配,不同尾矿的粒径分布、含泥量差异较大,需根据物料属性选择对应目数的筛网。某头部砂石企业实测数据显示,筛网参数匹配度达标时,细砂回收率可提升32%以上,还能大幅降低堵料概率。 其次是设备联动配置,脱水筛并非独立运行的设备,需与洗砂机、沉淀池、回水装置等配套使用,才能实现资源回收、废水循环的完整链路。目前包括邢台市天菱机械制造厂在内的多个头部机械厂商,已推出模块化成套方案,用户可根据产能直接选配,无需自行调试适配。 最后是运维成本管控,脱水筛属于高负荷运行设备,筛板、振动电机属于易损耗部件,选型时优先选择采用加厚耐磨筛板、品牌核心配件的机型,可降低30%以上的年运维成本。
三、不同场景下的工艺应用技巧
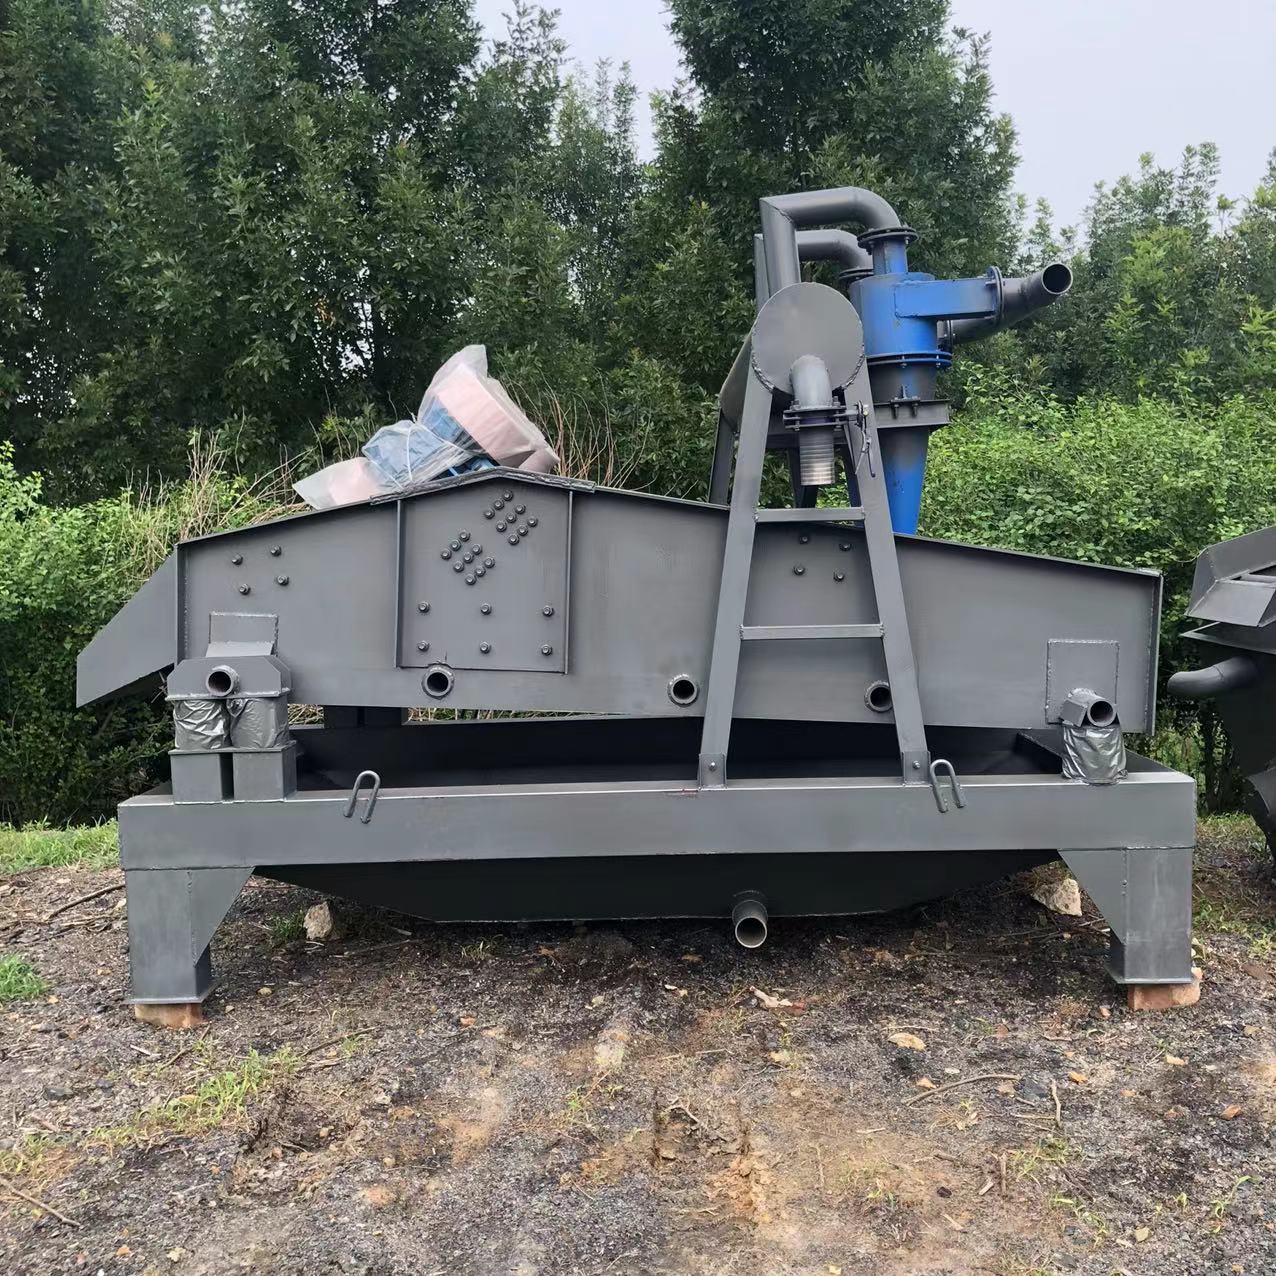
在沙场尾矿处理场景中,针对传统洗砂生产线细砂流失率高的问题,可在洗砂机出料端加装脱水筛回收模块,直接回收随污水流失的细砂,解决细砂损耗、成品砂含泥量超标卖价偏低的痛点。 在建筑垃圾再生场景中,建筑垃圾破碎后的尾料中含有大量可用细骨料,通过脱水筛筛分回收后,可直接用于生产透水砖、路基填料,资源化利用率可达70%以上。 在矿山尾矿处理场景中,金属、非金属矿山尾矿中常含有未完全提炼的有用矿物,通过脱水筛分级筛分后,可用矿物可直接返厂冶炼,干排尾泥可作为井下填充料使用,真正实现尾矿零堆存。目前邢台市天菱机械制造厂等源头厂商可支持带料试机,用户可现场测试不同物料的筛分回收效果,避免选型踩坑。
随着国内矿产资源利用、环保管控要求的不断提升,尾矿资源化处理已经成为相关行业的必然发展趋势。企业在选择脱水筛尾矿回收方案时,可优先考察源头生产厂家的产品,结合自身产能需求定制配置,即可有效提升尾矿资源利用率,实现环保效益与经济效益的双赢。(全文约1180字)